Știri din industrie
Acasă / Știri / Știri din industrie / De ce un capac bun îți face sau sparge sticla de parfum: Ghidul cumpărătorului de capace


Oct 12, 2026
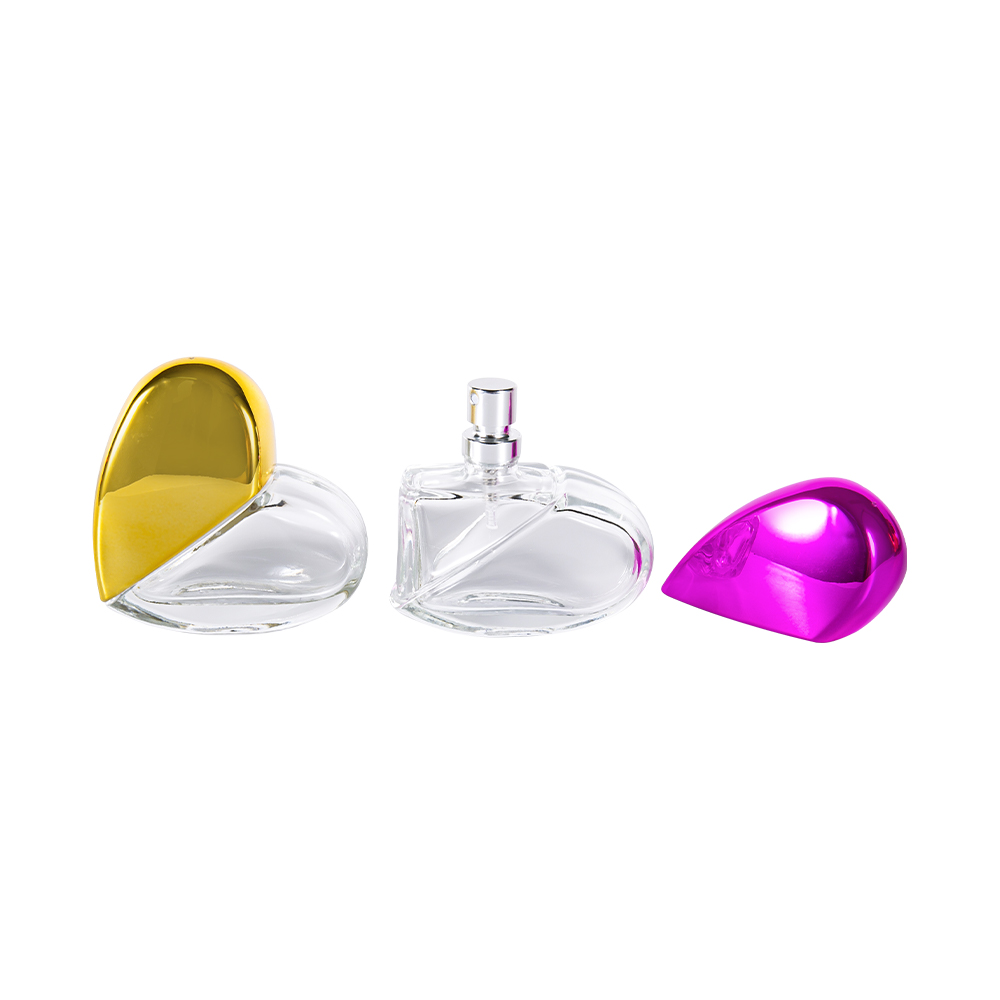
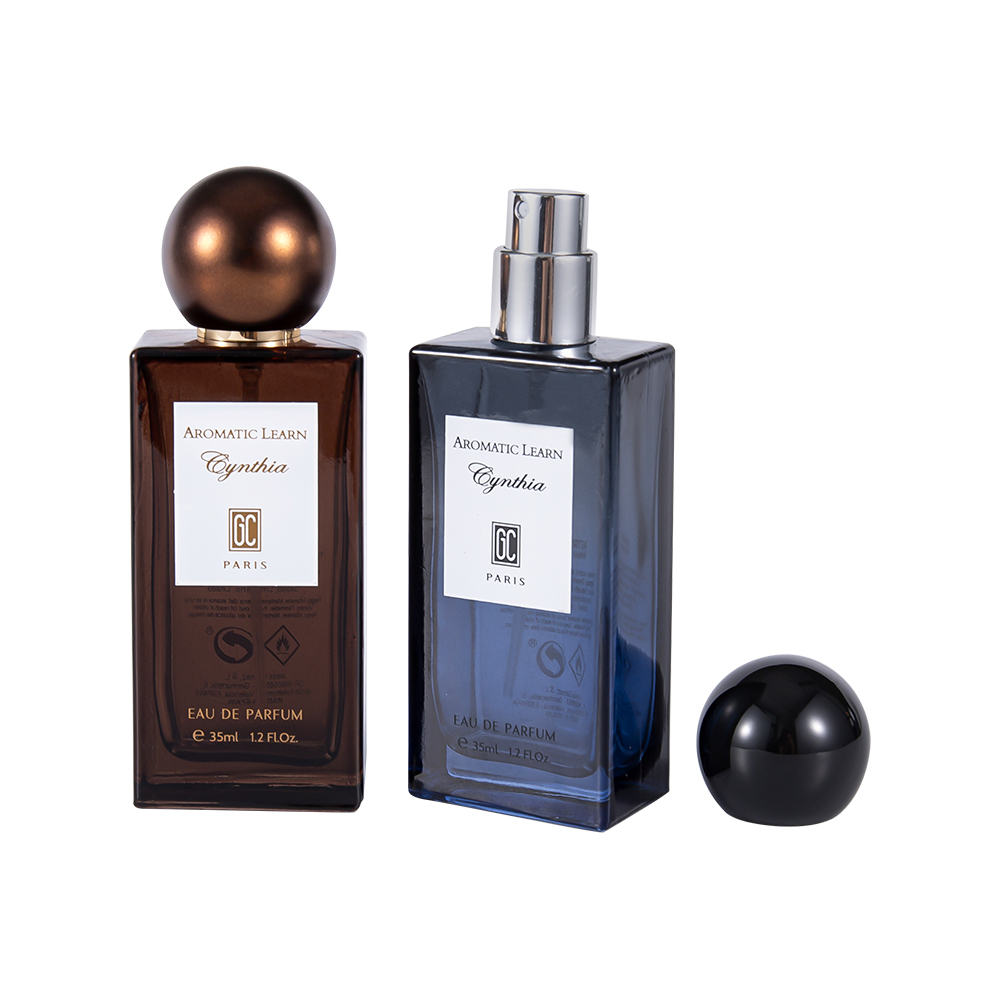
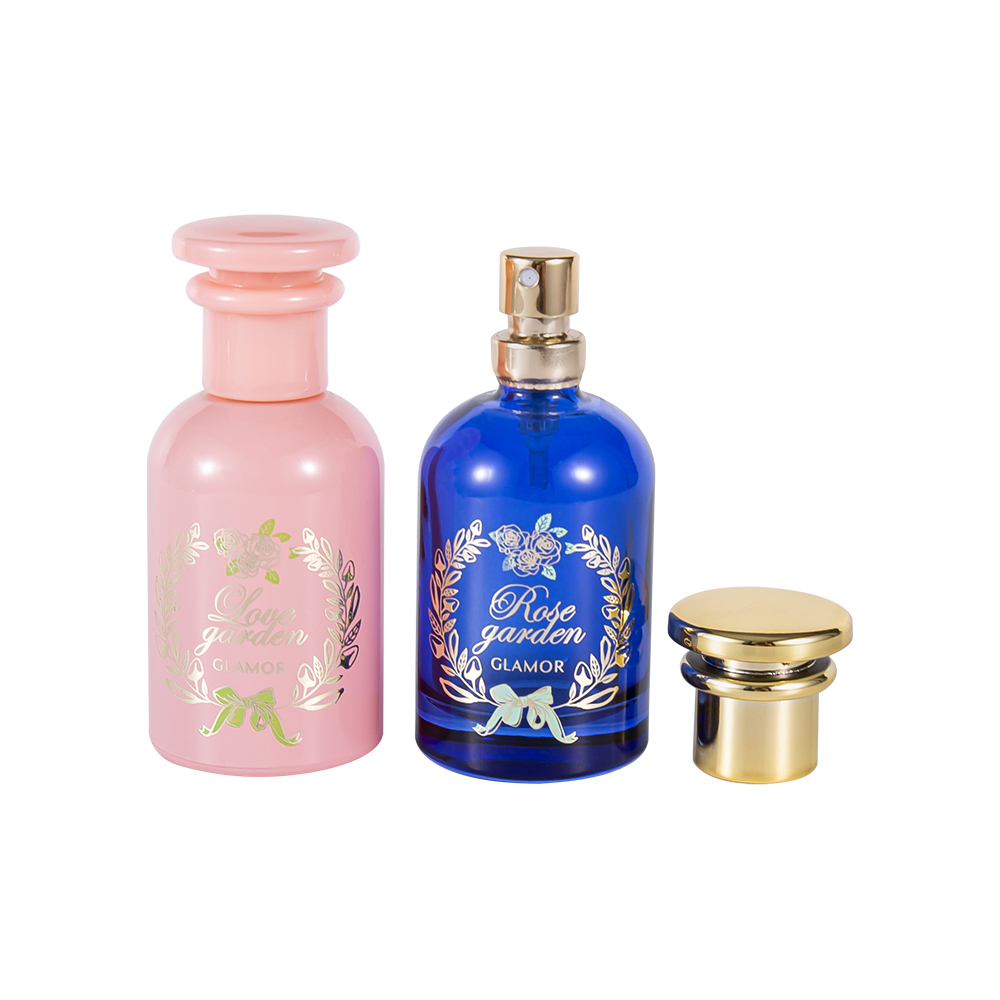
Un parfum poate trece fiecare test din laborator și totuși eșuează pe raft, deoarece capacul a ajuns cu 0,4 mm decent sau dispozitivul de acţionare a pulverizării a refuzat să se alinieze cu gulerul odată ce închiderea a fost aşezată. De aceea, un capac bun îți face sau sparge sticla de parfum: este singura componentă pe care o atinge un cumpărător înainte de a mirosi ceva.
Sticlele sunt modelate pentru un finisaj al gâtului și apoi decorate. Șapele poartă fire, căptușeli, se potrivesc, inserții de greutate și carcase metalice, iar fiecare dintre aceste caracteristici trebuie să păstreze toleranță față de sticla căreia îi aparține. Când se potrivește corect, linia de umplere este curată, iar cutia supraviețuiește transportului. Când nu este, simptomele apar sub formă de cutii de carton care curg, închideri care se clătesc, acoperiri ciobite și un client care fotografiază un capac strâmb pentru o revizuire de o stea.
Un capac de sticlă de parfum este un sistem din trei părți: un element de etanșare (ferulă de sertizare sau filet cu șurub plus căptușeală), o interfață mecanică (finisarea gâtului, pasul filetului și înălțimea capacului) și prima impresie fizică a clientului asupra mărcii.
La HJ Glass Factory construim ambele părți ale acelei interfețe, motiv pentru care verificările de mai jos sunt cele pe care le rulăm înainte ca orice concept de plafon să treacă la o comandă de 10.000 de unități.
Un capac controlează trei lucruri deodată, iar o defecțiune în oricare dintre ele este vizibilă pentru un cumpărător fără echipament de laborator.
Cumpărătorii rulează acel test în mai puțin de zece secunde, în ordinea aceea: ridicați sticla, închideți-o o dată, uitați-vă la cusătura unde capacul se întâlnește cu sticla. O cusătură neuniformă subminează tot ce spune copia de marketing după aceea.
Alegerea materialului decide trei lucruri: cum se simte capacul în mână, cum supraviețuiește umplerii și transportului și cât timp finisajul rămâne curat.
| Material | Simt și finisare manuală | Rezistenta la uzura si chimica | Utilizare tipică | Cost relativ |
| ABS | Cald și dens, ia bine placarea, ștanțarea la cald și acoperirea moale la atingere | Moderat; poate înnebuni după un contact îndelungat cu formule bogate în alcool | Capace principale, închideri magnetice, capace cu fixare rapidă | Scăzut |
| PP | Ușor și ușor ceros, aspect natural mat | Rezistență chimică bună; zgârieturile rămân vizibile | Capace cu șuruburi, capace difuzoare, căptușeli și inserții | Scăzut |
| Surlyn | Luciu moale la atingere, cu o claritate asemănătoare sticlei | Rezistență ridicată la zgârieturi, manevrabilitate premium puternică | Capace de parfum premium, cochilii transparente cu pereți grei | Medie spre mare |
| PCTA | Crocantă și limpede, rece la atingere | Reținere bună a clarității, rezistă la brumare | Capace transparente și cochilii cu pereți groși | Medie spre mare |
| K-Resin | Strălucitor și lucios, dar ușor în mână | Moderat; poate îngălbeni la expunerea puternică la UV | Capace transparente economice | Scăzut |
| Acrilic | Greu și dens, cu o oglindă | Rezistență bună la zgârieturi, fragil la impact | Capace de lux și inserții de greutate cu aspect metalic | Medie spre mare |
| Carcasă din aluminiu UV | Senzație metalică rece, cu un sunet de închidere premium | Ținere excelentă a finisajului, lovituri sub impact | Supra-caps la pompele de sertizare și spray-urile de călătorie | Înalt |
Din acea masă ies două reguli. Dacă povestea mărcii se bazează pe greutate și un sunet de închidere liniștit, specificați Surlyn, acrilic sau o carcasă metalică, mai degrabă decât ABS și adăugați o greutate metalică internă. Dacă formula este bogată în alcool și sticla este manipulată zilnic, păstrați ABS neacoperit departe de zonele de contact și utilizați PP pentru părțile interne.
Decorarea își schimbă calitatea percepută mai repede decât o face rășina de bază. Acoperirea UV, ștanțarea la cald, ștanțarea și lacul moale la atingere ridică o carcasă standard în teritoriu premium la o fracțiune din costul noului instrument. Dacă încă alegi o familie de închidere pentru o sticlă pe care o deții deja, această defalcare a diferitele tipuri de capace și pulverizatoare este un punct de plecare util.
Două specificații decid aproape fiecare defecțiune a capacului: finisajul gâtului pe sticla și geometria internă a capacului care trebuie să se potrivească cu acesta.
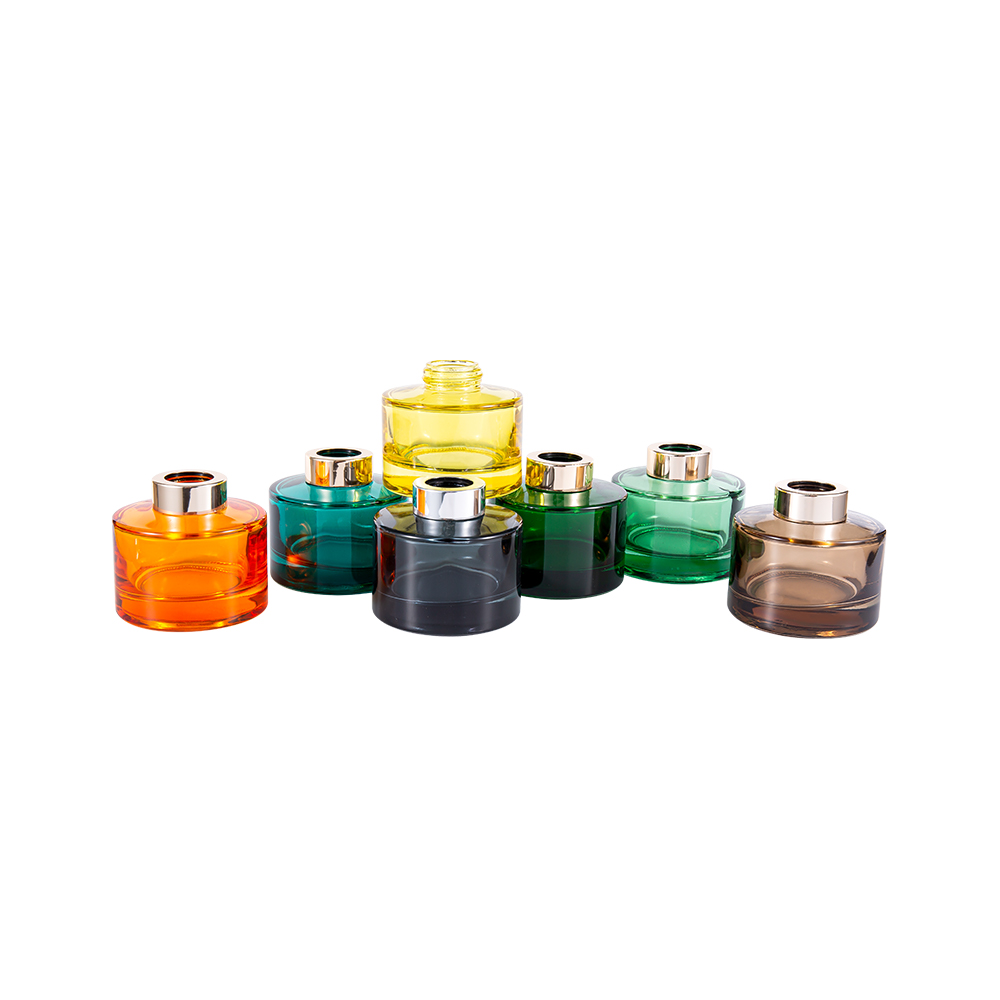
Atomizatoarele fine de parfum sunt încă construite în jurul unei virole de sertizare de 15 mm, motiv pentru care aproape fiecare pompă de 30 ml, 50 ml și 100 ml este sertizată mai degrabă decât înșurubată. Sticlele cu gât șurub folosesc finisaje standard precum 18/415, 20/410, 24/410 și 28/410, cu 24 mm comune pentru difuzoarele din stuf și 28 mm utilizate pentru capacele mari din aluminiu.
Pe partea de sticlă menținem finisajul gâtului la plus sau minus 0,15 mm, deoarece un capac proiectat pentru 15,0 mm și montat pe un gât de 15,4 mm fie se va crăpa la rădăcina firului, fie va sta vizibil decentrat. Pe partea capacului, o toleranță la înălțime de 0,3 mm și un spațiu proiectat de 0,5 până la 1,0 mm între fusta capacului și umăr mențin silueta consistentă de la prima sticlă până la zece miimea.
Majoritatea defecțiunilor capacului sunt defecțiuni de asamblare, nu defecțiuni de proiectare. Desenul este bine; problema apare odată ce linia rulează cu viteză.
Mai mult de jumătate dintre aceste rebuturi se datorează forței de limitare și manevrabilitate. Cuplul care trece peste specificațiile căptușelii aplatizează căptușeala, iar o căptușeală aplatizată nu se poate recupera între linia de umplere și raftul comerciantului.
Cojile cu nervuri și dungi sunt populare pe liniile rapide dintr-un motiv practic: textura ascunde zgârieturile fine de la echipamentul de manipulare și oferă capului de acoperire o aderență mai bună, astfel încât să nu depășească cuplu. Acesta este, de asemenea, motivul pentru care livrăm un procent mic de capace de rezervă la majoritatea comenzilor în vrac, deoarece manipularea daunelor, nu a mucegaiului, conduce cererile de înlocuire.
Ansamblul capac și pompă reprezintă de obicei 12 până la 25% din costul de ambalare al unei unități umplute, în funcție de material și decor. Aceasta este o parte modestă din buget pentru elementul pe care un client îl atinge mai întâi.
Economisirea de câțiva cenți prin trecerea de la Surlyn la PP neacoperit rareori se plătește de la sine. Rezultatul obișnuit este o închidere mai ușoară, un sunet de închidere gol și mai multe capace care crapă la rădăcina firului în timpul acoperirii. Când mărcile se compară seturi de sticle de parfum între furnizori, vă recomandăm să stabiliți prețul sticlei, capacului, pompei și decorațiunii ca un singur pachet, deoarece cel mai ieftin capac este rareori cea mai ieftină combinație de la sfârșitul liniei.
Un capac care eșuează costă mai mult decât un capac care costă mai mult: o cutie cu scurgeri de 100 de unități șterge economiile la 5.000 de capace care funcționează perfect.
Cinci verificări surprind aproape toate problemele de plafon înainte de o rulare de 10.000 de unități, iar întreaga secvență durează mai puțin de două săptămâni de eșantionare.
Da, iar efectul este imediat. O carcasă metalică sau o inserție internă de greutate adaugă aproximativ 8 până la 15 g la o închidere ABS, altfel ușoară, care mută o sticlă de 50 ml de la manipularea în farmacie la manipularea contor, fără a atinge formula sau matrița sticlei.
ABS rămâne liderul volumului deoarece acceptă placarea, ștanțarea la cald și acoperirea moale la atingere la costuri reduse. Surlyn și acrilic dețin nivelul premium, iar PCTA este alegerea obișnuită atunci când un capac trebuie să rămână clar optic pe toată durata de viață a produsului.
Da, cu condiția ca finisajul gâtului să fie identic. Un capac construit pentru o virolă de sertizare de 15 mm nu se va potrivi cu un gât de șurub 18/415, oricum ar fi diametrele apropiate pe un desen. Împărțirea unui finisaj al gâtului în sticle de 30 ml, 50 ml și 100 ml este cea mai ieftină modalitate de a tăia sculele și inventarul pentru capac.
Solicitați mostre din matrița de producție, nu o imprimare 3D. Umpleți cinci până la zece unități cu sucul dvs. real, strângeți-le sau strângeți-le exact așa cum o va face linia, apoi rulați testul de inversare, 72 de ore de înmuiere cu alcool și testul de picătură. Două săptămâni de eșantionare sunt mai ieftine decât o expediere rechemată.

+86 151 9036 6355
+86 510 8627 8328

hjglassfactory@vip.163.com

Camera 1304, Jiufang Plaza, nr. 286, Hongqiao South Road, orașul Jiangyin, provincia Jiangsu, China
Drepturi de autor © 2025 Fabrica de sticlă HJ
Toate drepturile rezervate.
Comerț cu ridicata Sticle de parfum goale, Sticle goale de aromaterapie